


Автоматический ленточнопильный станок BS-460GBA

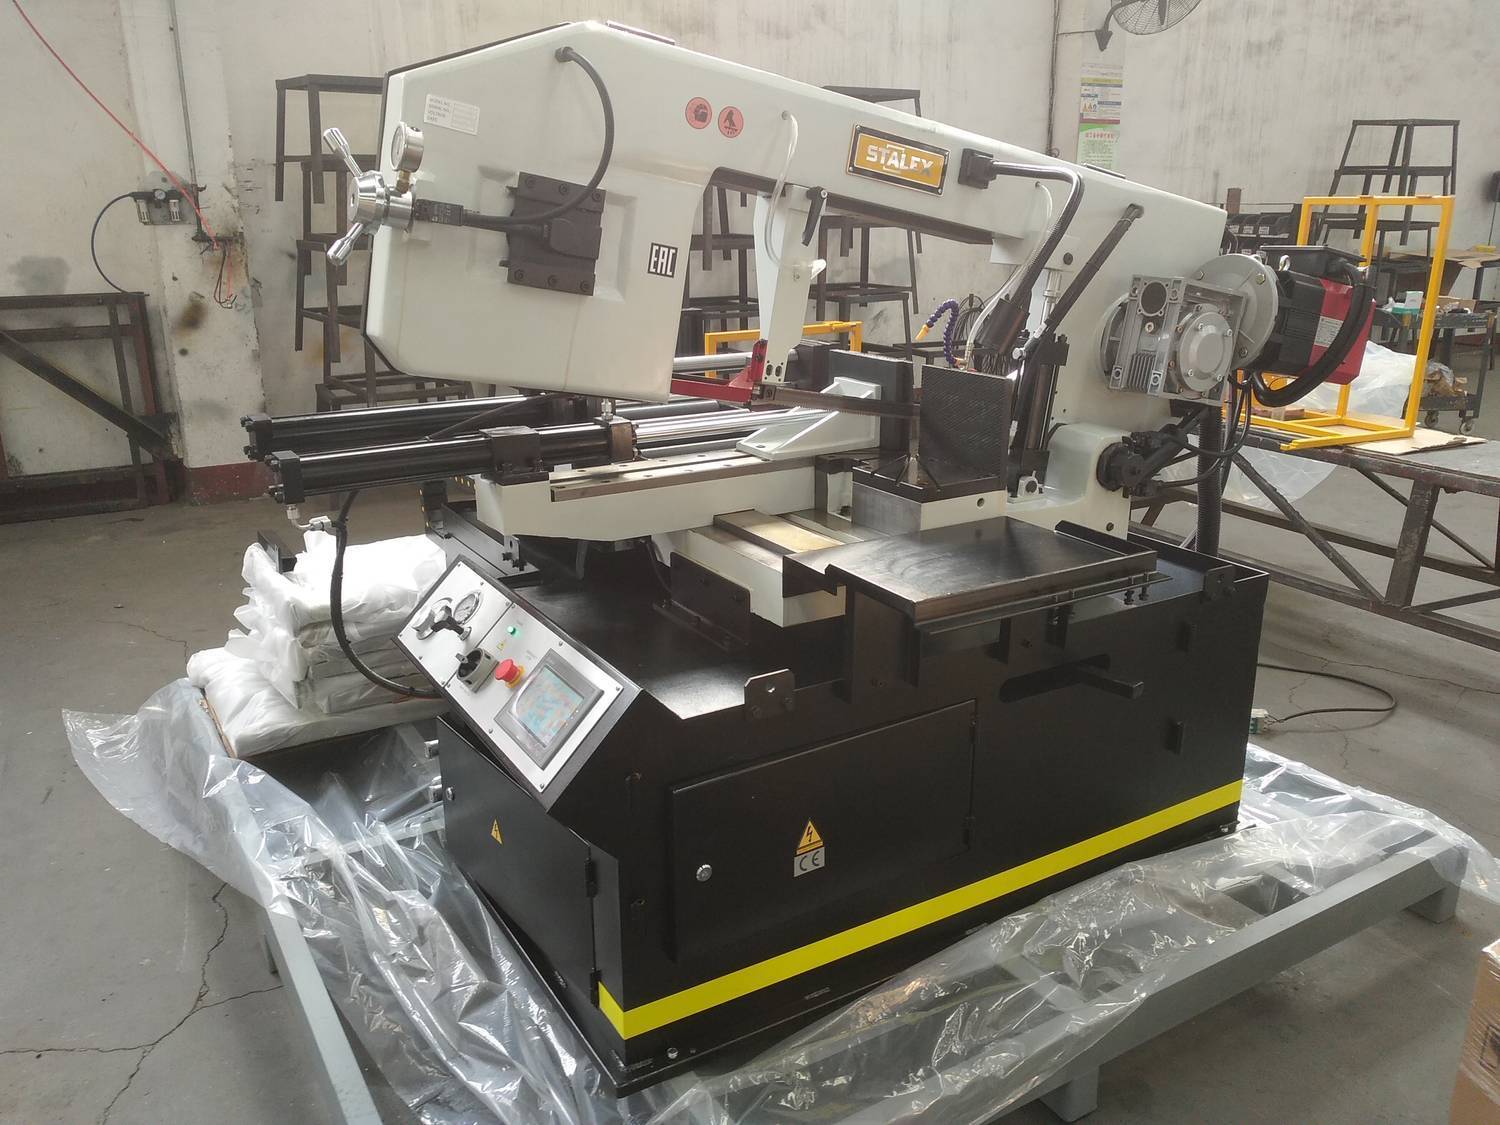


- Ø пиления 330 мм
- Размер заготовки 460x250 мм
- Угол поворота рамы °90 / 45 / 60
| Ленточнопильный станок | |
| Ленточнопильное полотно, установленное на станке | |
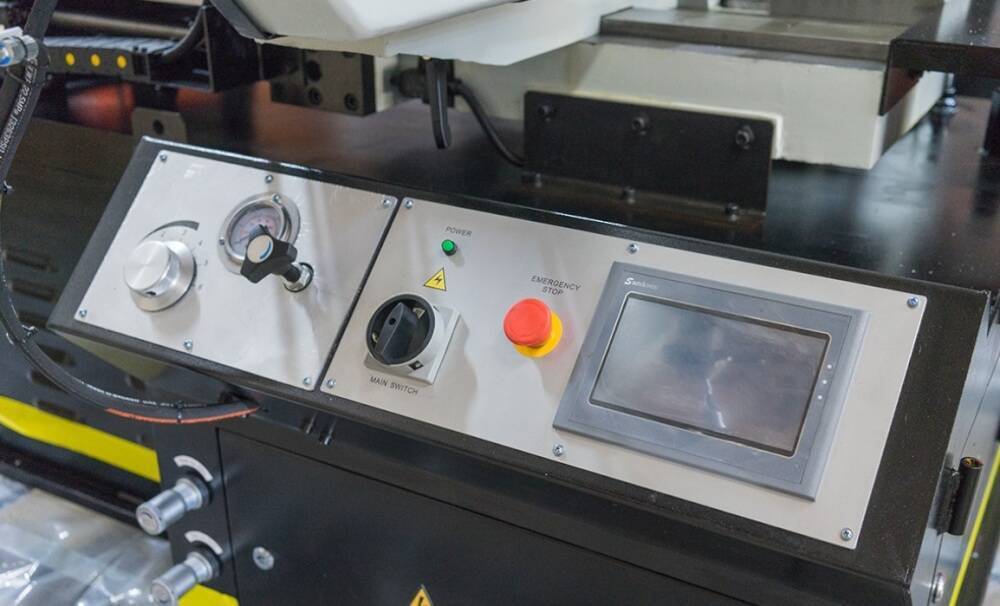
| Сенсорный экран панели управления | |
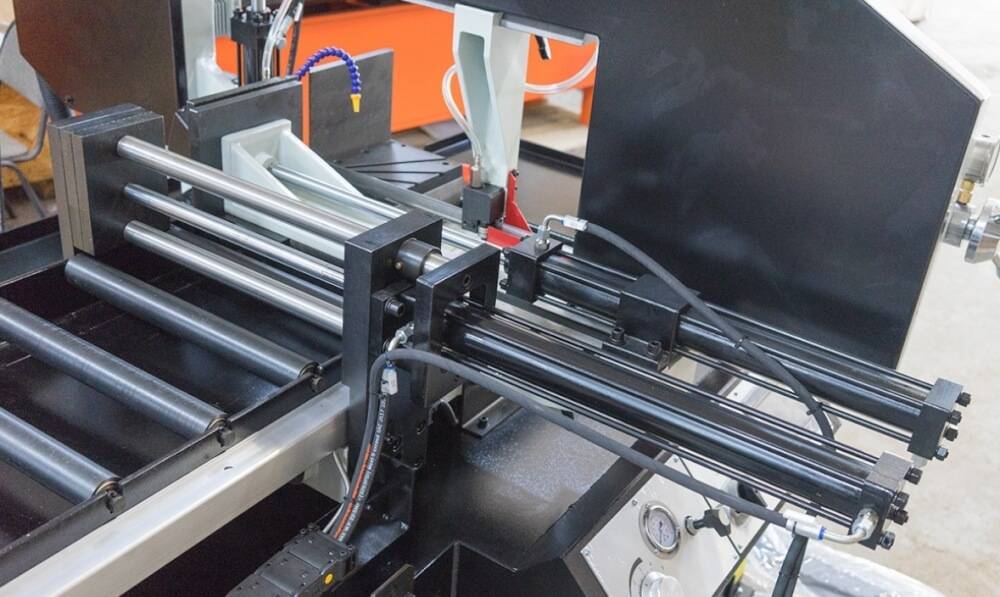
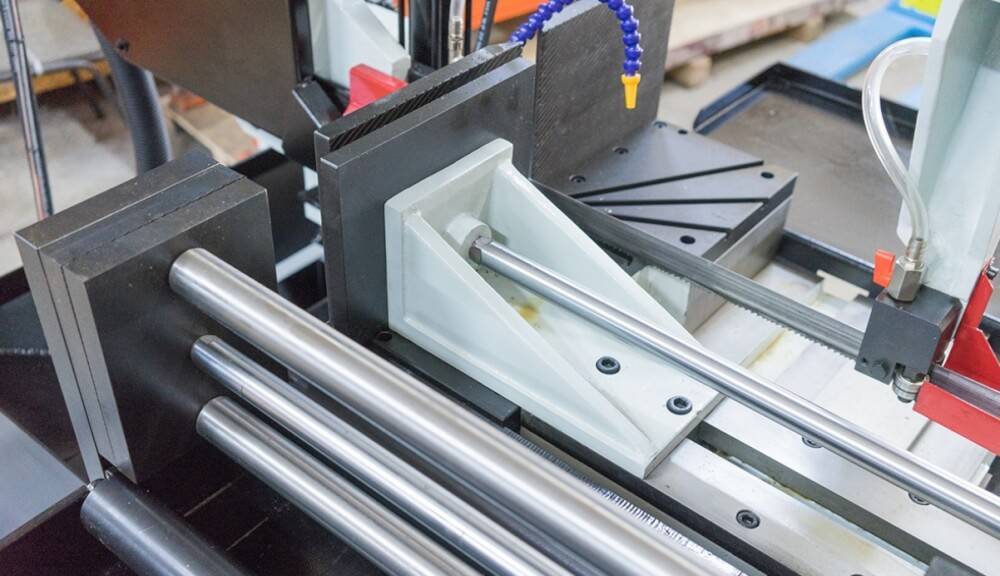
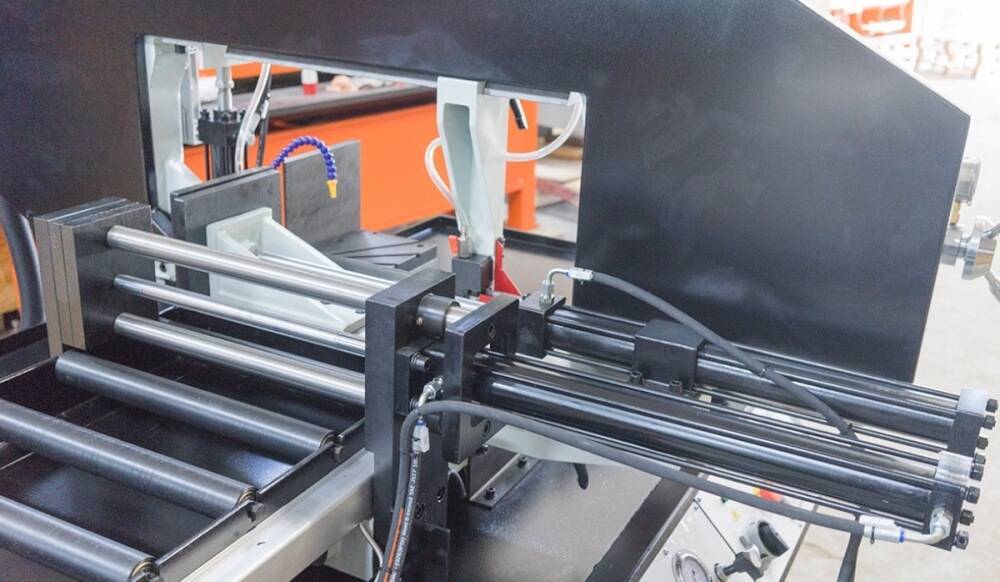
| Гидравлические зажимные тиски | |
| Автоматический зажим и подача материала в зону резания, гидравлический привод с PLC контроллером | |
| Гидроцилиндр подъёма пильной рамы | |
| Регулировка подачи пильной рамы | |
| Лампа дополнительного освещения | |
| Механическое натяжение полотна | |
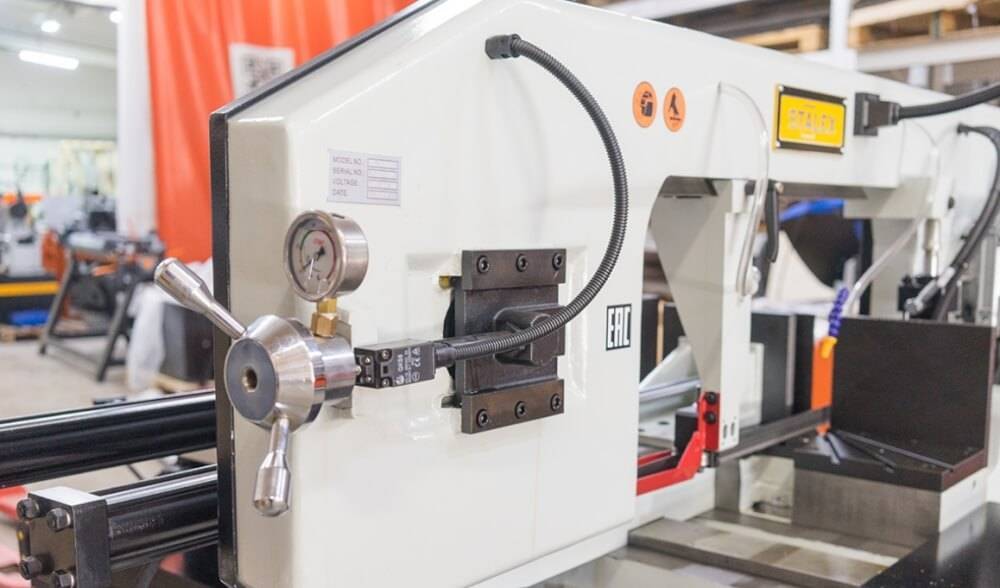
| Индикатор натяжения полотна (тензометр) | |
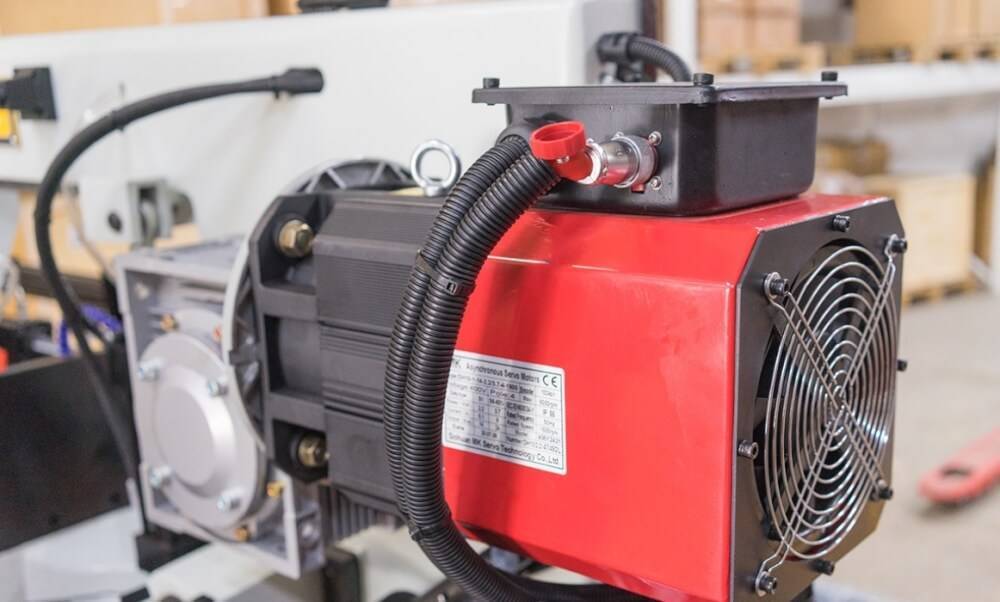
| Серводвигатель для плавной регулировки скорость вращения полотна 15-90 м/мин | |
| Система охлаждения режущего инструмента и заготовки | |
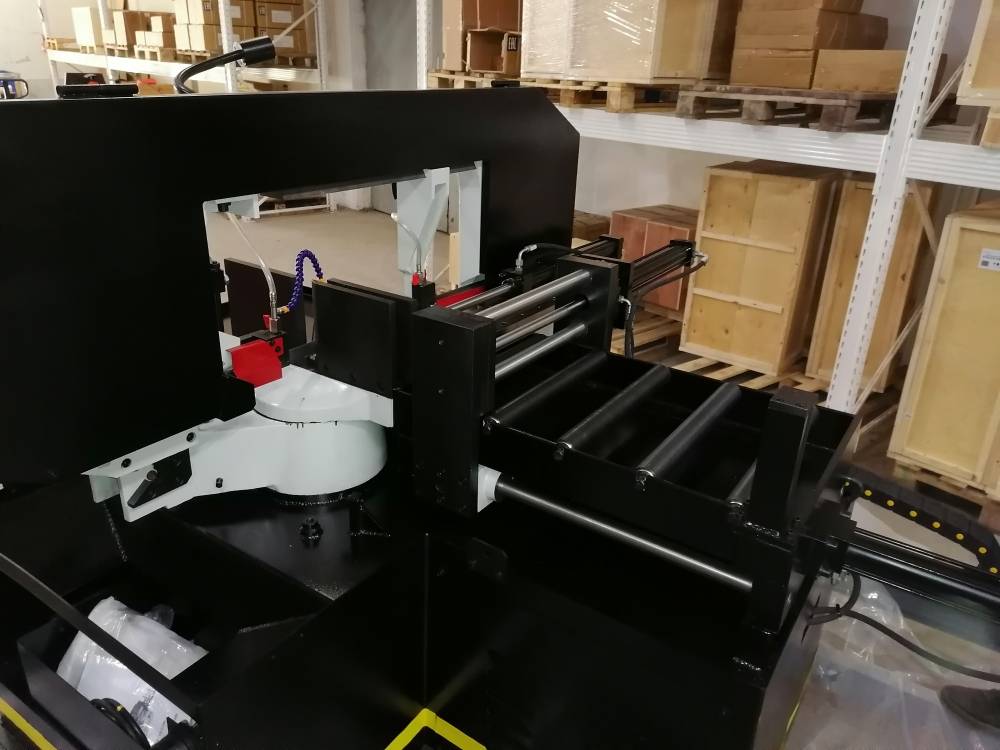
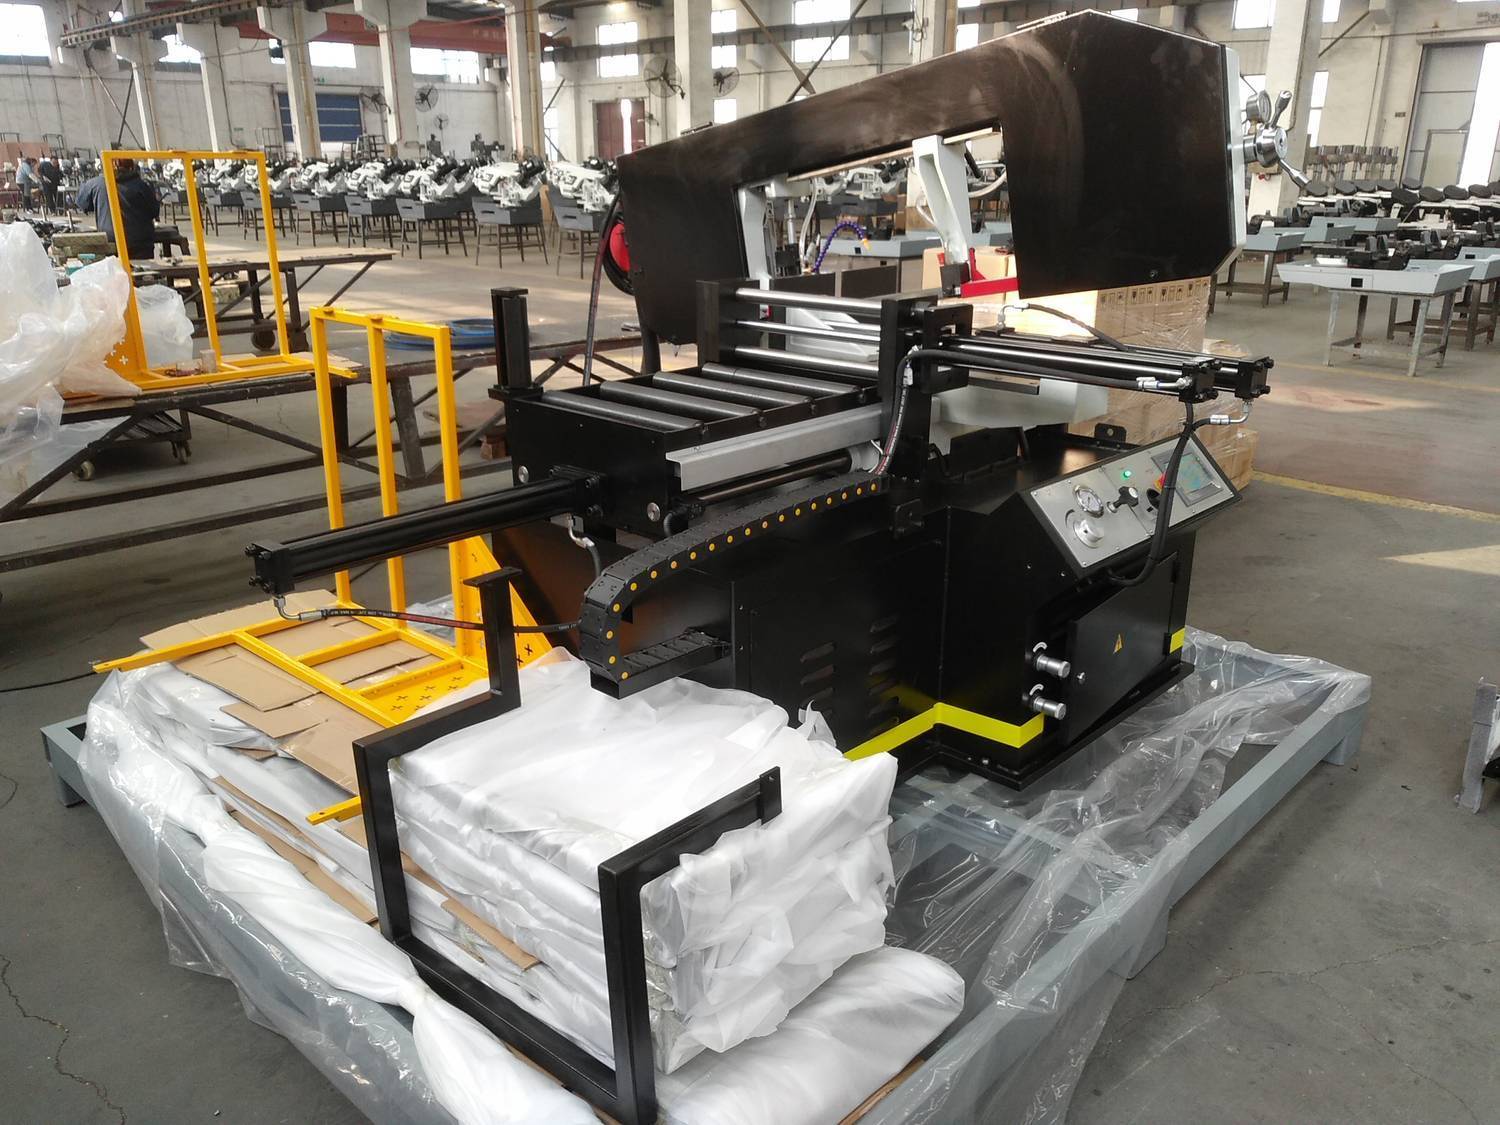
| Трехметровый подающий платформа (рольганг) | 1 шт. |
| Трехметровая принимающая платформа (рольганг) | 1 шт. |
| Механическое ограждение (эффективная защита оператора) |
|
|
|||
|
Артикул |
388127А |
||
|
Мощность двигателя |
1,5/2,2 кВт (3-х фазный) термозащита перегрузки двигателя |
||
|
Вращение пилы |
От 0 до +60 градусов |
||
|
Привод |
зубчатый (червячная передача) |
||
|
Скорость резания |
15-90 м/мин |
||
|
Рабочая зона |
+90° |
+45° |
+60° |
|
|
330 |
305 |
205 |
|
|
460х250 |
305х250 |
205х250 |
|
Угол разворота рамы |
|
||
|
Габариты ленты |
27х0,9х3960 мм |
||
|
Скорость подачи заготовки |
0-50 мм/c |
||
| Макс. единичный ход подающих гидравлических тисков |
500 мм |
||
|
Точность подачи заготовки |
0.1/100 мм |
||
|
Точность реза по длине отрезаемой заготовки |
заявленная погрешность ±0,2 мм. на длину 1000 мм |
||
|
Точность реза на отклонение по перпендикулярности |
заявленная погрешность 0,3 мм. на Ø 100 мм сплошного сечения |
||
|
Рабочая высота стола |
850 мм |
||
|
Объём гидравлического бака |
32 л |
||
|
Объём бака СОЖ |
18 л |
||
|
Система смазки и охлаждения полотна |
+ |
||
|
Индикатор натяжения полотна |
+ |
||
|
Лампа дополнительного освещения |
+ |
||
|
Размер упаковки |
2500х2300х1630 мм |
||
|
Размер упаковки стола подачи |
упакован вместе со станком |
||
|
Общие габариты станка установленного в рабочее положение |
6470x2260x1450 мм |
||
|
Отдельный размер стола подачи |
3000х460х850 мм |
||


Автоматический ленточнопильный станок, предназначен для пиления труб максимальным диаметром 330 мм и прямоугольной профильной заготовки 460x250 мм под углом 90°.
На автоматических станках возможна работа как в ручном режиме, когда каждая операция выполняется вручную посредством нажатия соответствующей кнопки,
так и в автоматическом режиме, когда станок выполняет весь цикл резания (зажим заготовки – подвод заготовки – запуск пилы – опускание рамы – остановка пилы – подъем рамы – отжим тисков). В последнем случае оператор должен лишь обеспечить подачу заготовок, предварительно настроить концевой ограничитель на необходимую длину получаемых заготовок и запустить цикл пиления кнопкой «Пуск».
Основные элементы
- Угол пиления заготовок 90°; 15°; 30°; 45°; 60°.
- Поворот рамы происходит на угол кратный 1°, поворот производится механически. Рама станка поворачивается за счёт жёсткого поворотного механизма.
- Опускание и подъем рамы осуществляется за счет гидравлики автоматически.
- Длина подачи заготовки контролируется автоматически c ЧПУ (СNC), движение происходит по линейным направляющим гарантирующим точность подачи.
- ЧПУ станка строится на PLC контроллере, ориентированном на работу в промышленном производстве (через развитый ввод сигналов датчиков и вывод сигналов на исполнительные механизмы).
- Макс. единичный ход подающих гидравлических тисков – 500мм
- Станок управляется трёхфазным двигателем.
- Станок оснащён серводвигателем для плавной регулировки скорость вращения полотна 15-90 м/мин.
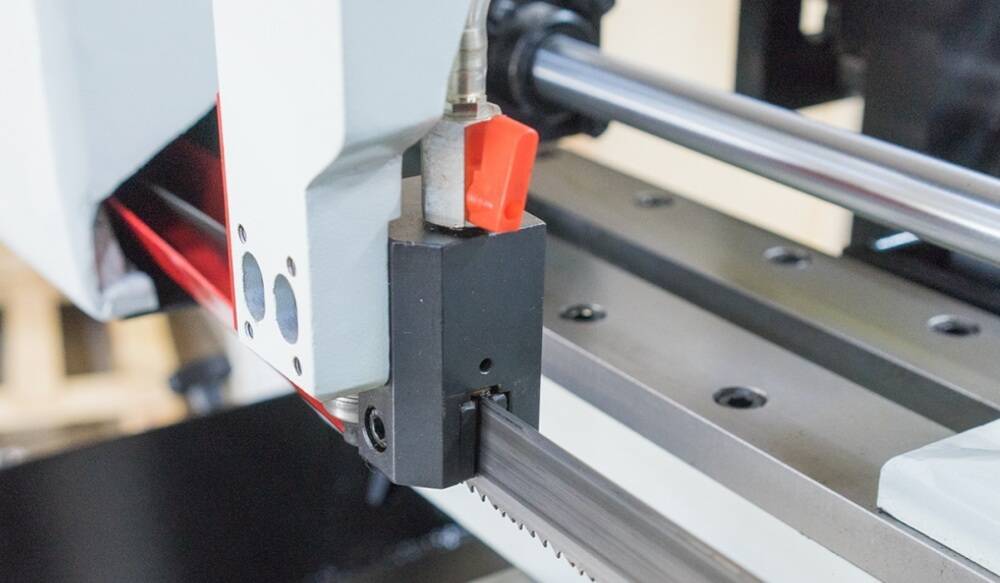
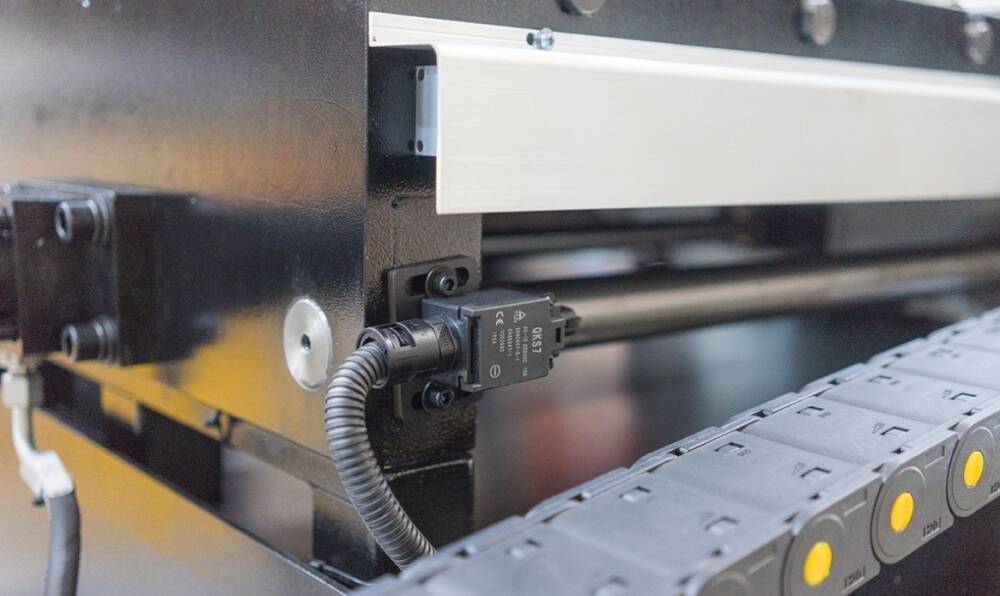
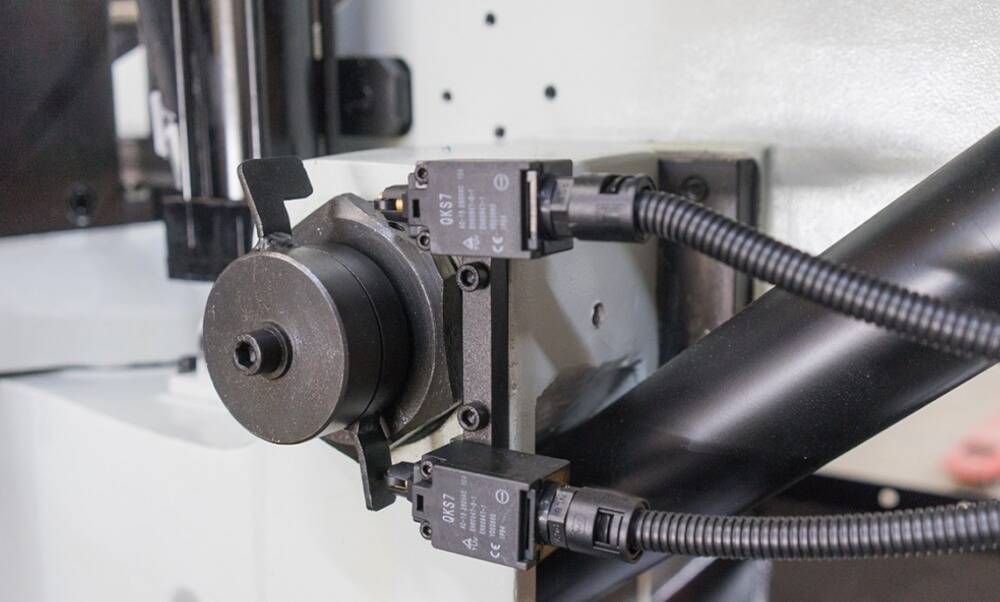
- Предохранительные концевики на кожухе маховика и на лезвии, оберегающие станок от поломок в случае если лента повреждена.
- Точная регулировка полотна позволяет добиться безлюфтового вращения в вертикальной плоскости, за счет конических подшипников и твердосплавных пластин.
- Термозащита электродвигателя.
- Высота от пола до основания тисков – 850мм.
- Система смазки и охлаждения полотна
- Гидравлическая система регулирования усилия резания.
- Автоматическое подъём рамы при завершении резки.
|
|

|
Угол пиления заготовок 90°; 15°; 30°; 45°; 60°. - Поворот рамы происходит на угол кратный 1°, поворот производится механически. Рама станка поворачивается за счёт жёсткого поворотного механизма. |
|||
|
|

|
Панель управления встроена в тумбу станка. Длина подачи заготовки контролируется автоматически c ЧПУ (СNC). ЧПУ станка строится на PLC контроллере. Сенсорный дисплей управления.
|
|||
|
|

|
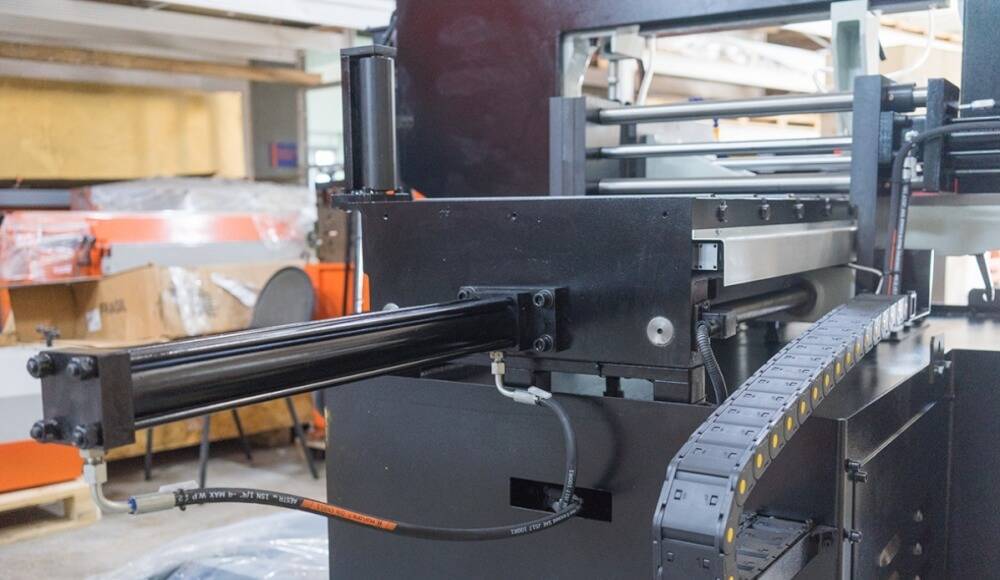
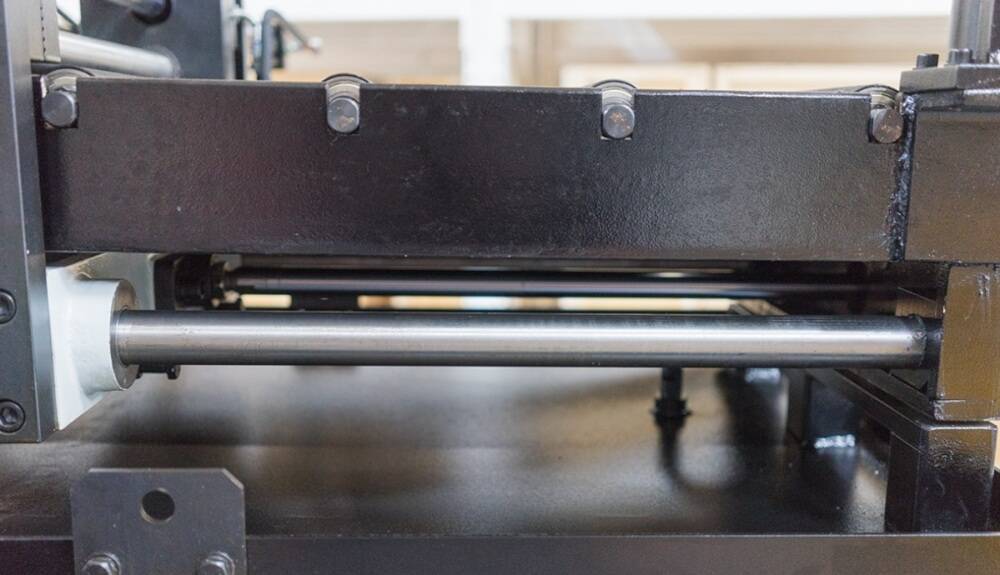
Движение происходит по линейным направляющим гарантирующим точность подачи. |
|||
|
|

|
Механическое натяжение полотна. Концевик контроля натяжения полотна, оберегающий станок от поломок в случае если лента повреждена. |
|||
|
Индикатор натяжения полотна |
|||||
|
|
|
Предохранительные концевики на кожухе маховика. |
|||
|
|
Тиски гидравлические (стационарные и подающие) |
||||
|
|
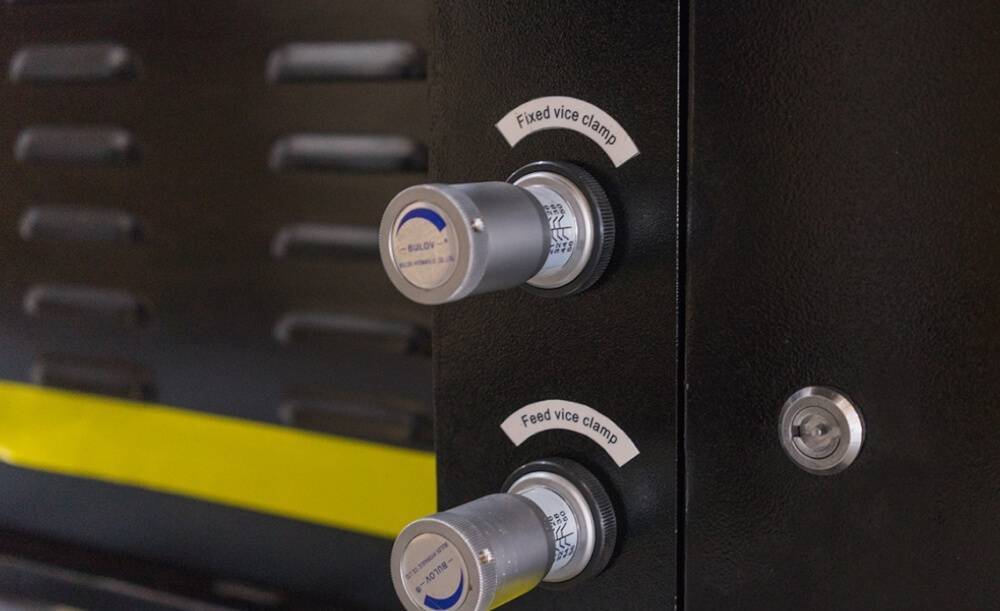
Fixed vice clamp – регулировка усилия зажима стационарных тисков Feed vice clamp - регулировка усилия зажима подающих тисков |
||||
|
|
Лампа дополнительного освещения |
||||
|
|
Сторона подвода заготовки в зону резания. Стол подачи заготовки. |
||||
|
|
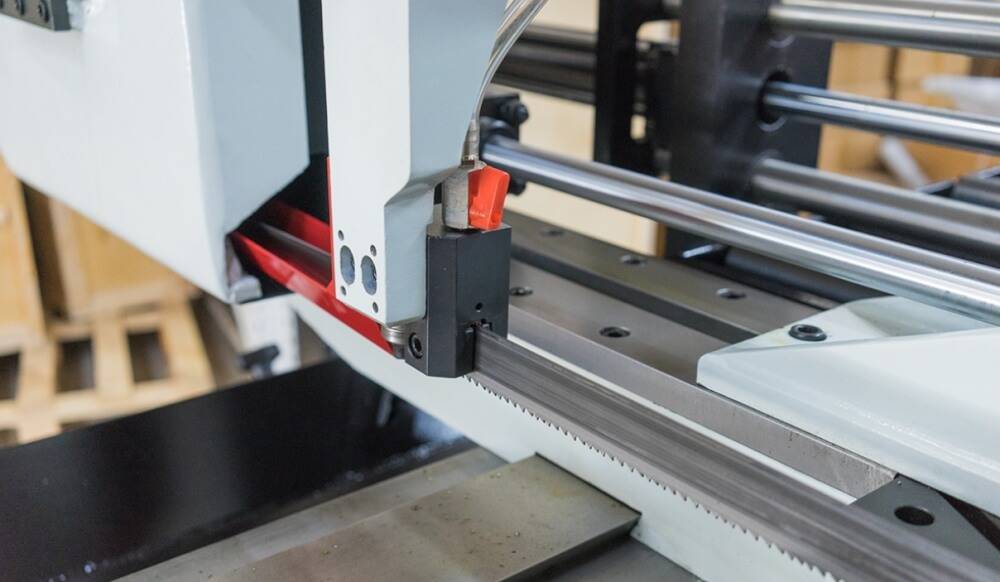
Основание тисков в зоне резания. Твёрдосплавные пластины в блоках натяжения полотна. |
||||
|
|
В тумбе станка размещён бак для стружки и слива СОЖ |
||||
|
|
Зубчатый привод. |
||||
|
|
Датчик остановки подвижных тисков |
||||
|
|
Механизмы движения для тисков подачи заготовки. |
||||
|
|
Датчики на подъём и опускание рамы. |
||||
|
|
Шильдик станка |
Подборки похожих товаров
Задать вопрос
Вопросы и ответы
Экспресс-диагностика станка перед сменой занимает пять минут: давление в гидросистеме, натяжение ленты, уровень СОЖ и отсутствие ошибок на панели контроллера.
Рекомендованы биметаллические полотна с переменным шагом зуба, водосмешиваемая СОЖ и оригинальные комплектующие для направляющих.
BS-460GBA питается от трехфазной сети 380 В через отдельный автомат с заземлением. Пол должен быть ровным, вокруг оставляют проход для загрузки прутка.
Подключение к ERP выполняется через интерфейс контроллера: система получает данные о резах и простоях, а задания загружаются из плана производства.
Автоматизация контроля построена на датчиках: станок останавливается при обрыве ленты, падении давления или выходе заготовки за предел подачи.
Когда идет серийное производство, обслуживание планируют по наработке: каждые 200 часов проверяют направляющие, каждые 500 меняют СОЖ.
Программирование резки выполняется с контроллера: оператор вводит длину заготовки и количество деталей, сохраняет несколько заданий и запускает их последовательно.
Модель работает с круглым прокатом до 460 мм, квадратом и пакетами профиля. Параметры резки задают с панели: скорость ленты, усилие подачи, длину отрезка и число повторов.
Цикл идет без участия человека: подающие тиски перемещают пруток на заданную длину, основные зажимают его, рама совершает рез. Автоматический ленточнопильный станок освобождает оператора для других задач.

Наши эксперты подобрали подходящие рекомендации от компании Юмет к этому товару.
-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр


Обратите внимание на нашу подборку похожего оборудования. Мы уверенны, что в нашем интернет-магазине вы сможете найти предложения из представленного списка в категории Токарно-фрезерные станки
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр


-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр


-
Станки по металлу
-
Токарные
-
Сверлильно-фрезерные
-
Фрезерные по металлу
-
Листогибочные
-
Вальцовочные
-
Гильотинные ножницы
-
Ленточнопильные
-
Сверлильные
-
Магнитные сверлильные
-
Радиально-сверлильные
-
Трубогибы (профилегибы)
-
С ЧПУ
-
Фальцепрокатные
-
Фальцеосадочные
-
Фальцегибочные
-
Шлифовальные
-
Для штамповки деталей из листового металла
-
Продольно-поперечная резка
-
Зиговочные
-
Для холодной ковки
-
Для нанесения рёбер жёсткости
-
Дисковые пилы (циркулярные)
-
Ножницы вырубные (высечные)
-
Кромкорезные
-
Установки для сбора абразивной пыли
-
Резьбонарезные
-
Заточные (точила)
-
Дисковые ножи
-
Разматыватели рулонного металла
-
Пробивные прессы
-
Долбёжные
-
Многофункциональные
-
Пресс-ножницы
-
Прессы
-
Труборезы
-
Окрасочно-сушильные камеры
-
Кронштейногибы и крюкогибы
-
Ротационная вытяжка металла
-
Для разделки кабеля
-
Тиски
-
Аксессуары
-
-
Станки по дереву
-
Рейсмусовые
-
Фуговальные
-
Фуговально рейсмусовые
-
Фрезерные
-
Токарные
-
Ленточнопильные
-
Форматно раскроечные
-
Шлифовальные
-
С ЧПУ по дереву
-
Кромкооблицовочные для мебели
-
Сверлильно-присадочные
-
Стружкоотсосы
-
Циркулярные пилы
-
Торцовочные пилы
-
Комбинированные
-
Мебельные прессы
-
Аспирационные системы для мелкодисперсной пыли
-
Щёточно-шлифовальные
-
Калибровально-шлифовальные
-
Автоподатчики
-
Копировально-фрезерные
-
Аксессуары
-
-
Строительное оборудование
-
Для гибки арматуры
-
Станки для резки арматуры
-
Правильно-отрезные
-
Виброплиты
-
Оборудование для бетонных работ
-
Оборудование для отделки полов
-
Вибротрамбовки бензиновые и электрические
-
Тележки для топпинга
-
Клуппы электрические
-
Опрессовщики (опрессовочные насосы)
-
Пистолеты для вязки арматуры
-
Установки алмазного бурения
-
Виброкатки
-
Резчики швов
-
Бороздоделы
-
Камнерезные станки
-
Линии для работы с арматурой с ЧПУ
-
Секторные ножницы, кабелерезы
-
Пневмоинструмент
-
Тепловое оборудование
-
Генераторы, помпы, нагреватели
-
Бензоинструмент
-
Съемники
-
Опрессовщики кабеля
-
Гайколомы
-
Мини экскаваторы
-
Подъемники фасадные (люльки строительные)
-
Стыковка для арматуры
-
Сетевые отбойные молотки
-
Окрасочные аппараты
-
Клининговое оборудование для клининга и уборки
-
Двигатели
-
Мотобуксировщики
-
Погрузчики и думперы
-
Запчасти и комплектующие к строительной технике
-
Станки для выпрямления арматуры
-
Преднатяжение
-
- Складское оборудование и техника
-
Грузоподъемные механизмы
-
Вышки подъемные
-
Лебедки
-
Тали (тельферы)
-
Подъемные столы гидравлические
-
Краны
-
Весы платформенные электронные
-
Крановые весы
-
Ломы такелажные
-
Роликовые платформы подкатные для системы грузов (перемещения станков)
-
Роликовые платформы поворотные
-
Ручки для роликовых платформ
-
Стропы и грузозахватные приспособления
-
Тележки для талей
-
Треноги перегрузочные
-
Пульты управления
-
Наборы транспортных платформ
-
Редукторы
-
Роликовые поворотные платформы
-
Роликовые подкатные платформы
-
- Оборудование для автосервисов
-
Станки для производства профилей
-
Кровельные
-
Инструмент для закрытия фальца
-
Для гофроколена
-
Спирально-навивные
-
Для сборки отводов
-
Под TDF фланец
-
Для производства профиля КНАУФ
-
Станки тоннельной сборки воздуховодов
-
Для производства профиля «оконный отлив»
-
Для металлосайдинга
-
Для производства евроштакетника
-
Для производства L- профиля
-
Для производства T- профиля
-
Для производства Z- профиля
-
Для теплораспределительных пластин
-
Аксессуары
-
Для завальцовки кромок Зв.Р
-
- Аппараты плазменной и лазерной резки металла
- Компрессоры и климатическая техника
-
Сварочное оборудование
-
Аппараты лазерной сварки
-
Сварочные аппараты - инверторы
-
Сварочные аппараты
-
Сварочные позиционеры
-
Аппараты лазерной очистки
-
Маски сварщика
-
Блоки жидкостного охлаждения
-
Сварочные горелки и Плазмотроны
-
Печи для сушки электродов
-
Аппараты точечной контактной сварки
-
Тележки для сварочных аппаратов
-
Педали / Пульты ДУ
-
Система мониторинга КМ
-
Комплектующие к сварочным аппаратам
-
- Производственная металлическая мебель


